بررسی فنی پروفیل ترمال بریک در ۲ دقیقه
صنایع آلومینیوم حبیبی بهعنوان طراح و تولیدکننده تخصصی انواع مقاطع صنعتی و ساختمانی، خط تولید مستقل اکستروژن و دوخت مکانیکی مقاطع عایق را در اختیار دارد. ما در این مجموعه با تکیه بر شمش خالص (آلیاژ 6063-T5) و تیغههای پلیآمید تقویتشده با الیاف شیشه (PA66 GF25)، زنجیره کاملی از پروفیل ترمال بریک استاندارد و اختصاصی را برای پروژههای ساختمانی مدرن، سیستمهای نما و در و پنجره تأمین میکنیم.
اگر بهدنبال خرید پروفیل ترمال بریک بدون واسطه، با گارانتی دوخت صنعتی، تست کشش استاندارد و امکان سفارش انواع فینیشینگ سطحی (آنادایز مات و براق یا رنگ پودری الکترواستاتیک) هستید، میتوانید بر اساس نیاز پروژه و نقشههای مهندسی خود، مقاطع را بهصورت شاخهای، تناژ یا قالب اختصاصی سفارش دهید. تمامی این مقاطع در دسته مهندسیشدهترین انواع پروفیل آلومینیومی ساختمانی و صنعتی قرار میگیرند که تبادل حرارتی سازه را تا بیش از ۷۰ درصد کاهش میدهند.
| پارامتر فنی | مشخصات استاندارد صنایع حبیبی Aypadoor |
|---|---|
| نوع آلیاژ پایه | آلومینیوم 6063 با تمپر T5 / T6 (تولید با بیلت استاندارد دوبال/ایرالکو) |
| جنس تیغه عایق (Thermal Strut) | پلیآمید اصل تقویتشده با ۲۵٪ الیاف شیشه (PA66 GF25) |
| سختی مقاطع (Webster) | حداقل ۱۲ الی ۱۴ وبستر پس از کوره ایجینگ |
| نوع فرآیند عایقسازی | دوخت مکانیکی ۳ مرحلهای (شیارزنی Knurling، تیغهگذاری، رولینگ نهایی) |
| استاندارد کنترل کیفیت دوخت | مطابق الزامات استاندارد اروپایی EN 14024 (تست کشش و لغزش) |
| پوشش و رنگپذیری | آنادایزینگ ۱۵ تا ۲۰ میکرون / رنگ پودری الکترواستاتیک ۶۰ تا ۸۰ میکرون |
استعلام قیمت روز و سفارش تناژ پروفیل ترمال بریک
مشاوره فنی مهندسی، ارسال نقشهها و دریافت پیشفاکتور رسمی در کمتر از ۱ ساعت
انواع مقاطع پروفیل ترمال بریک صنایع حبیبی
صنایع آلومینیوم حبیبی خطوط اکستروژن و مونتاژ خود را بر اساس استاندارد سیستمهای مدرن ساختمانی پیکربندی کرده است. ما طیف گستردهای از مقاطع خام، آنادایز و رنگشده را در ابعاد هندسی گوناگون تولید میکنیم تا مجریان نما و سازندگان سیستمهای بازشو، بدون محدودیت در وزن شاخه یا اینرسی حرکتی، مقطع مورد نیاز پروژه را تأمین کنند:
۱. مقاطع اختصاصی درب و پنجره (فریم، لنگه و مولیون)
اصلیترین کاربرد این مقاطع، مونتاژ بازشوهای مدرن با عایقبندی صوت و حرارت استاندارد است. این پکیج شامل انواع فریمهای نوساز و بازسازی، لنگه پنجره، لنگه درب، مقاطع میانی (مولیون)، تسمه و زوار شیشه دوجداره و سهجداره میشود.
تمام این مقاطع بهصورت تیپهای لولایی (لولایی ترمال بریک ۵۲، ۶۰، ۶۸ و بالاتر) و سیستمهای کشویی سبک و سنگین (مونوریل، جفتریل و لیفتانداسلاید) بر پایه آلیاژ 6063-T5 اکسترود و دوخت میشوند. برای بررسی دقیق کاتالوگ ابعاد، فیلر، ضخامت دیوارهها و سریهای مختلف بازشو، صفحه تخصصی پروفیل درب و پنجره ترمال بریک را مشاهده کنید.
۲. مقاطع نمای لامل و کرتینوال ترمال بریک
سیستمهای نمای شیشهای پیوسته نیازمند مقاطعی با ممان اینرسی بالا و مقاومت حداکثری در برابر بارهای باد و تنشهای سازهای هستند. صنایع حبیبی با برند Aypadoor انواع پروفیل کرتین وال لامل (Sticking Mullion & Transom) را با تیغههای پلیآمید عریض سفارشی تولید میکند. این مقاطع شامل استراکچر آلومینیومی عمودی و افقی، عایق حرارتی پلیآمیدی ضد UV، درپوشهای دکوراتیو (Cap) و زوارهای آببندی با بالاترین دقت تلرانس ابعادی است که تبادل گرما در مقیاس وسیع نمای شیشهای برجها را کاملاً مهار میکند.
۳. طراحی قالب و اکستروژن مقاطع سفارشی و صنعتی
علاوه بر مقاطع سیستماتیک استاندارد بازار، بسیاری از پروژههای خاص ساختمانی یا تجهیزات صنعتی نیاز به هندسه، شیار و ضخامت ویژه دارند. واحد طراحی و قالبسازی کارخانه حبیبی با بهرهگیری از مهندسی معکوس، مدلسازی دقیق CAD/CAM و فولادهای گرمکار اروپایی (1.2344)، صفر تا صد ساخت قالب فولادی، تست نمونه اولیه، اکستروژن اختصاصی بیلت ۶۰۶۳ و دوخت تیغه پلیآمید را بهصورت انحصاری برای مشتریان تناژ بالا و شرکتهای مهندسی انجام میدهد.
آناتومی مقطع ترمال بریک؛ متریال و مشخصات فنی
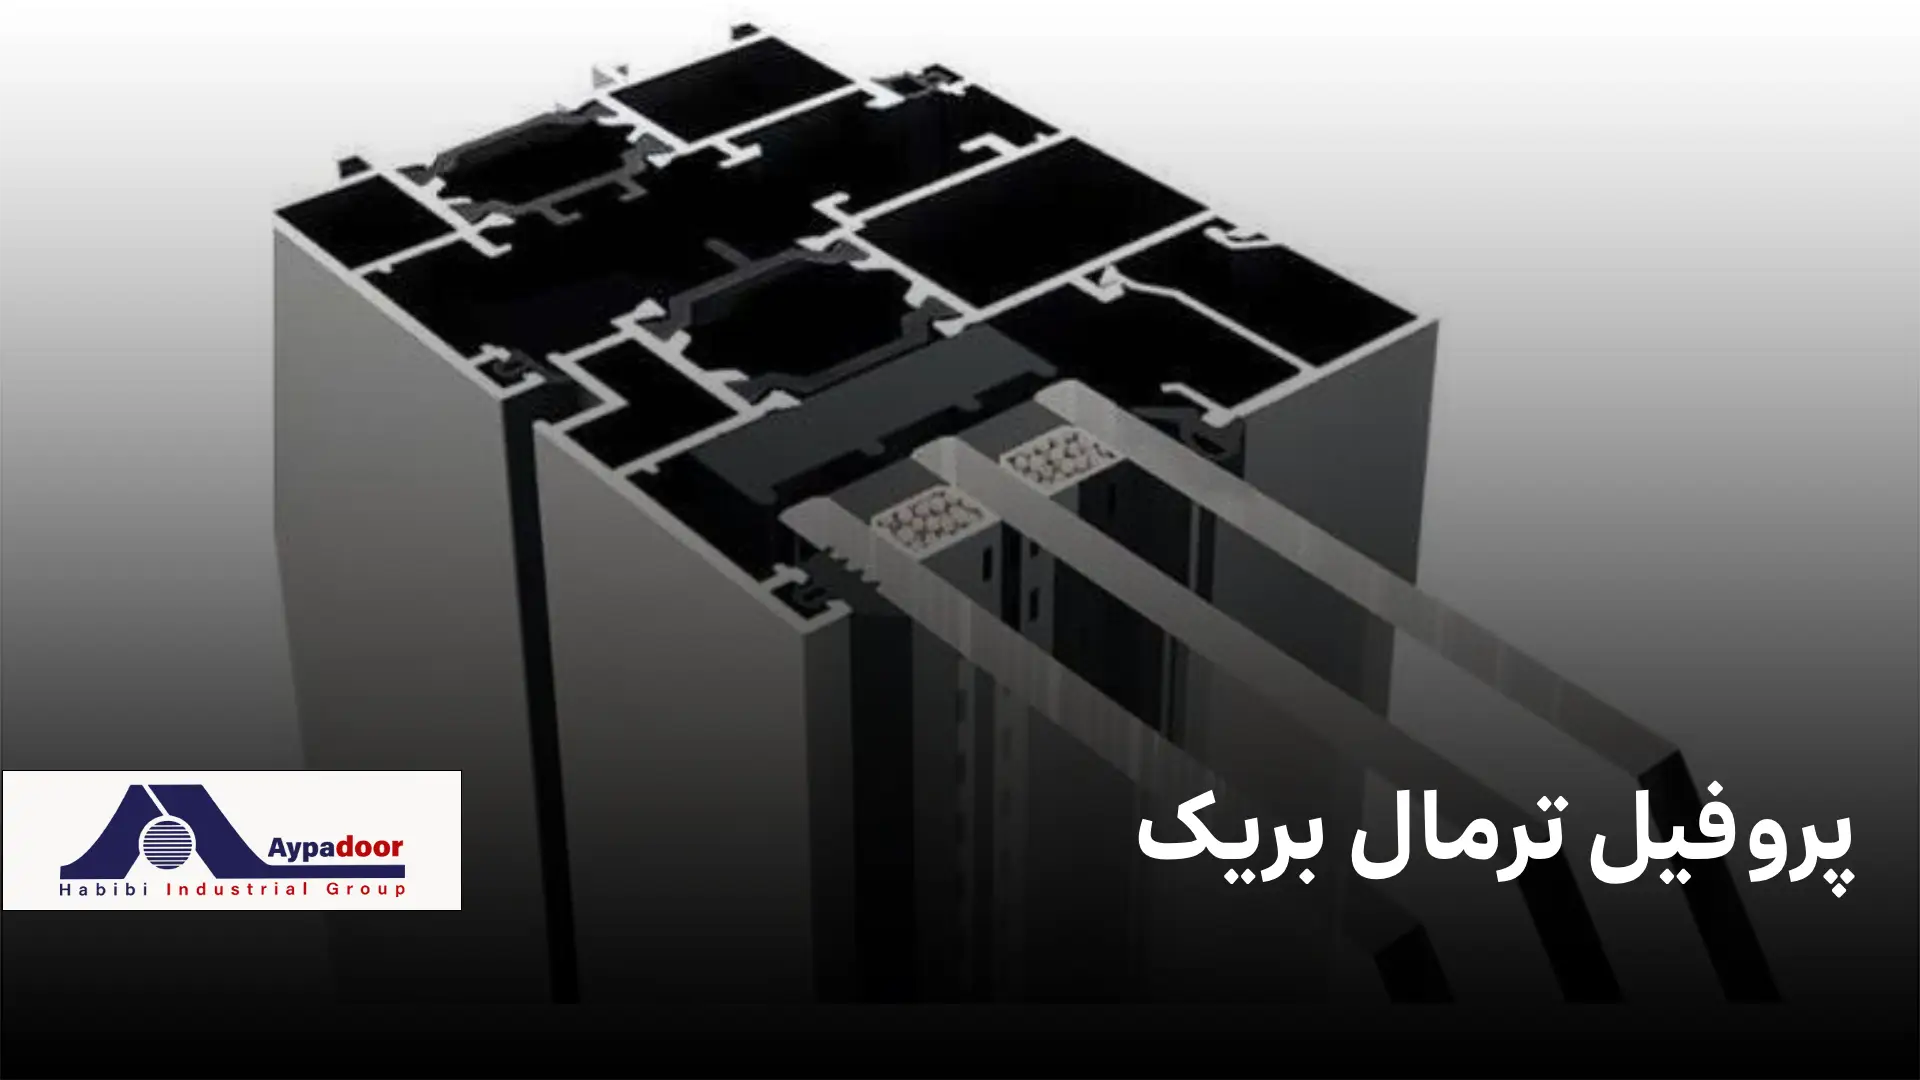
پروفیل ترمال بریک از دو بخش آلومینیومی داخلی و خارجی تشکیل میشود که بهوسیله یک تیغه عایق به هم متصل شدهاند. کیفیت آلیاژ، هندسه مقطع، مشخصات تیغه و دقت فرایند مونتاژ، همگی در عملکرد نهایی نقش دارند؛ بنابراین ارزیابی یک پروفیل را نباید فقط به نام آلیاژ یا نوع تیغه محدود کرد.
آلیاژ آلومینیوم و تمپر
آلیاژ 6063 بهدلیل قابلیت اکستروژن و کیفیت مناسب سطح، در بسیاری از مقاطع معماری استفاده میشود. پس از اکستروژن، خواص مکانیکی پروفیل به فرایندهای حرارتی و تمپر آن نیز وابسته است. T5 و T6 دو وضعیت متالورژیکی متفاوتاند؛ انتخاب هرکدام باید با توجه به طراحی مقطع و مشخصات فنی محصول انجام شود، نه اینکه صرفاً هر دو بهعنوان یک ویژگی ثابت برای تمام سفارشها ذکر شوند.
در سفارش پروژهای، خریدار میتواند مشخصات آلیاژ و تمپر موردنیاز را در کنار نقشه مقطع، وزن واحد طول و الزامات مکانیکی بررسی کند. این اطلاعات باید با مدارک کنترل کیفیت یا مشخصات فنی واقعی همان محصول پشتیبانی شوند.
تیغه پلیآمید؛ نقش PA66 GF25
تیغه پلیآمید میان بخش داخلی و خارجی پروفیل قرار میگیرد و مسیر مستقیم انتقال حرارت از بدنه آلومینیومی را کاهش میدهد. در برخی سیستمها از پلیآمید تقویتشده با الیاف شیشه، مانند PA66 GF25، استفاده میشود.درصد الیاف فایبرگلاس (GF25)، ابعاد هندسی تیغه و میزان سازگاری آن با شیار پروفیل، مستقیماً بر عملکرد عایقبندی و مقاومت مکانیکی مجموعه اثر میگذارند.
کیفیت تیغه بهتنهایی برای قضاوت کافی نیست؛ نحوه درگیری مکانیکی تیغه با پروفیل و کنترل کیفیت فرایند مونتاژ نیز اهمیت دارد. به همین دلیل، ادعای عملکرد محصول بهتر است با مشخصات فنی و نتایج آزمون همان سیستم همراه باشد. برای مشاهده جزئیات ساخت و نمونه بازشوها، بخش درب و پنجره ترمال بریک را بررسی نمایید.
«آلومینیوم ضریب رسانایی حرارتی بالایی معادل ۱۶۰ وات بر متر کلوین دارد. بدون جداسازی مهندسی پوستههای داخلی و خارجی توسط مقاطع پلیآمیدی، کل فریم ساختمانی تبدیل به یک پل حرارتی پیوسته میشود. استفاده از تیغههای استاندارد با متوقفکردن این رسانش، افت انرژی فریم را به حداقل ممکن میرساند.»
عملکرد حرارتی و صوتی؛ تفاوت Uf و عایق صوتی
ضریب Uf میزان انتقال حرارت از فریم را نشان میدهد؛ این عدد با ضریب Uw که عملکرد حرارتی کل پنجره را بیان میکند، یکی نیست. مقدار نهایی به طراحی مقطع، تیغه، ابعاد پنجره و اجزای دیگر سیستم وابسته است. بنابراین بهتر است برای یک مقطع یا پنجره، عدد مشخصی اعلام نشود مگر اینکه آزمون یا محاسبه فنی مربوط به همان محصول موجود باشد.
عایق صوتی نیز فقط با نوع پروفیل تعیین نمیشود. شیشه، یراقآلات، نوارهای آببندی، نحوه نصب و درزبندی پنجره هم در نتیجه نهایی نقش دارند. برای مقایسه کاربردی سیستمها، میتوانید تفاوت پنجره آلومینیومی و UPVC را بررسی کنید.
بیشتر بخوانید : تفاوت پروفیل ترمال بریک و نرمال
فرآیند تولید و مونتاژ پروفیل ترمال بریک در کارخانه گروه صنعتی حبیبی
ترمال بریک فقط یک تیغه پلیآمید داخل پروفیل نیست. عملکرد نهایی به هماهنگی چند مرحله وابسته است: پروفیل آلومینیومی باید مشخصات مناسب داشته باشد، شیارها برای اتصال آماده شوند و تیغه عایق با دقت در جای خود قرار بگیرد. در خط تولید، هر مرحله زمینهساز مرحله بعد است.
۱. اکستروژن و آمادهسازی پروفیل
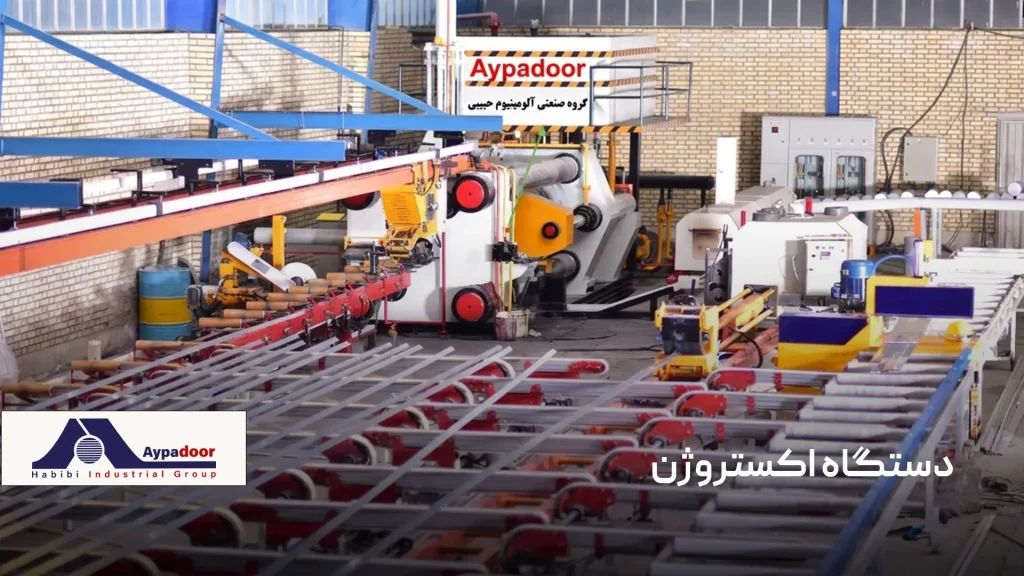
ابتدا مقطع آلومینیومی با توجه به طراحی قالب و مشخصات محصول تولید میشود. پس از اکستروژن، پروفیل باید مراحل آمادهسازی و عملیات حرارتی متناسب با مشخصات فنی خود را طی کند. یکنواختی مقطع و کیفیت سطح، در آمادهسازی پروفیل برای مونتاژ اهمیت دارد.
۲. آجزنی و آمادهسازی شیار اتصال
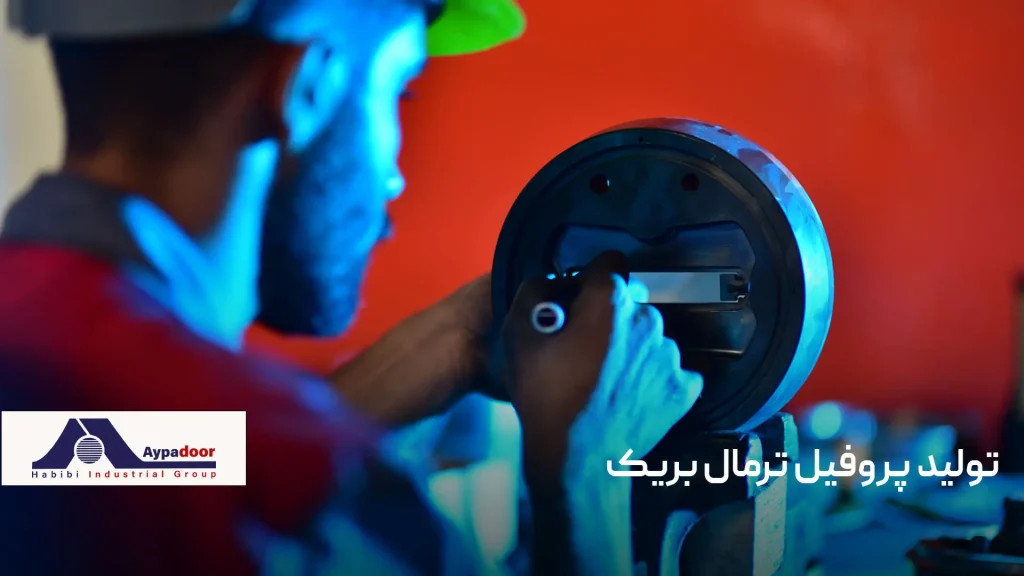
پیش از مونتاژ، سطح داخلی شیارهای پروفیل برای درگیری مکانیکی مناسب آماده میشود. این مرحله در کیفیت اتصال میان آلومینیوم و تیغه پلیآمید نقش دارد؛ جزئیات اجرایی آن باید با طراحی مقطع و تجهیزات خط تولید هماهنگ باشد.
در این مرحله، آجزنی بخشی از آمادهسازی سطح اتصال است و رولینگ یا دوخت مرحلهای است که اتصال مکانیکی دو بخش پروفیل را شکل میدهد. اگر بخواهید درباره خود این فرایند بیشتر بدانید، توضیحات کاملتر را در صفحه دوخت ترمال بریک بخوانید.
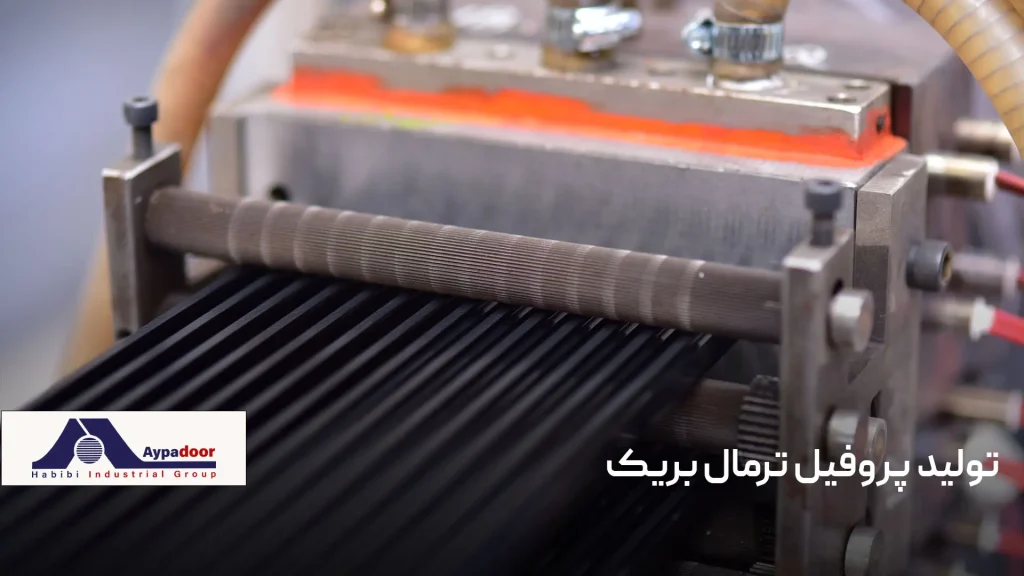
۳. جایگذاری تیغه و رولینگ
تیغه پلیآمید در شیارهای دو بخش آلومینیومی قرار میگیرد. سپس پروفیل از مرحله رولینگ عبور میکند تا اتصال بین اجزا شکل بگیرد. دقت در جایگذاری تیغه و تنظیم فرایند مونتاژ، برای دستیابی به اتصال یکنواخت در طول پروفیل اهمیت دارد.
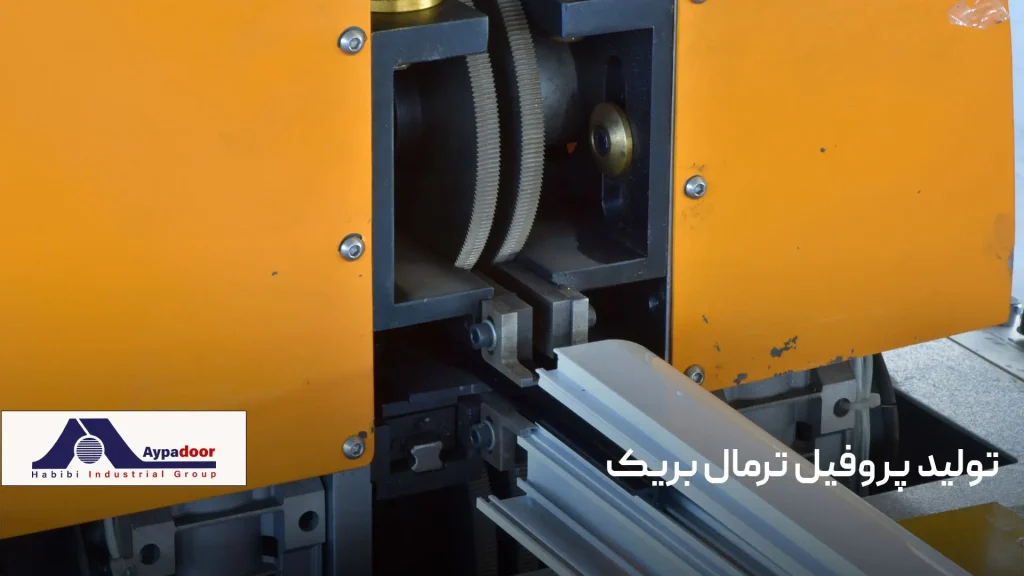
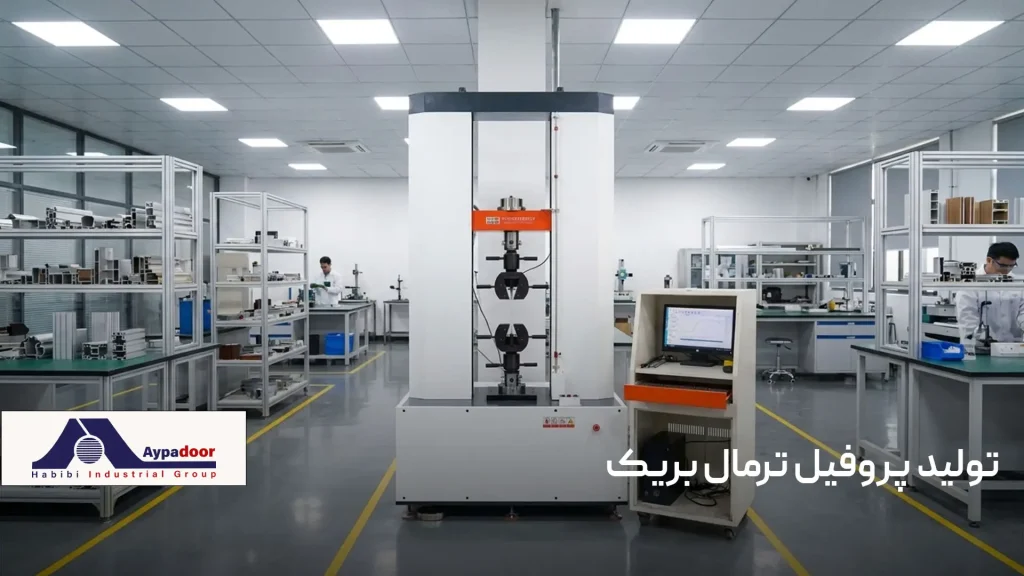
۴. کنترل کیفیت اتصال
پس از مونتاژ، اتصال باید از نظر یکنواختی و استحکام بررسی شود. آزمونهایی مانند کشش یا برش میتوانند برای ارزیابی اتصال مکانیکی بهکار بروند؛ نوع آزمون و معیار پذیرش باید بر اساس مشخصات محصول و روش آزمون مورد استفاده تعیین شود.
استاندارد EN 14024 به ارزیابی عملکرد مکانیکی پروفیلهای آلومینیومی دارای شکست حرارتی مربوط است. اگر کارخانه برای محصول خود آزمون یا گزارش منطبق با این استاندارد دارد، بهتر است نتیجه یا مدرک آن را دقیقاً ذکر کنید. صرف نامبردن از استاندارد، بهتنهایی اثبات نمیکند که محصول آزمون شده یا با الزامات آن مطابقت دارد.
استعلام قیمت روز و سفارش تناژ پروفیل ترمال بریک
مشاوره فنی مهندسی، ارسال نقشهها و دریافت پیشفاکتور رسمی در کمتر از ۱ ساعت
خدمات پوشش سطحی و فینیشینگ پروفیلهای ترمال بریک
زیبایی بصری، مقاومت در برابر شرایط جوی و پایداری در برابر اشعه UV خورشید، وابسته به کیفیت پوشش نهایی پروفیل است. در صنایع آلومینیوم حبیبی، خطوط پوشش سطحی به خریداران این امکان را میدهد که مقاطع ترمال بریک را مطابق با الزامات اقلیمی و کدهای طراحی پروژه سفارش دهند.
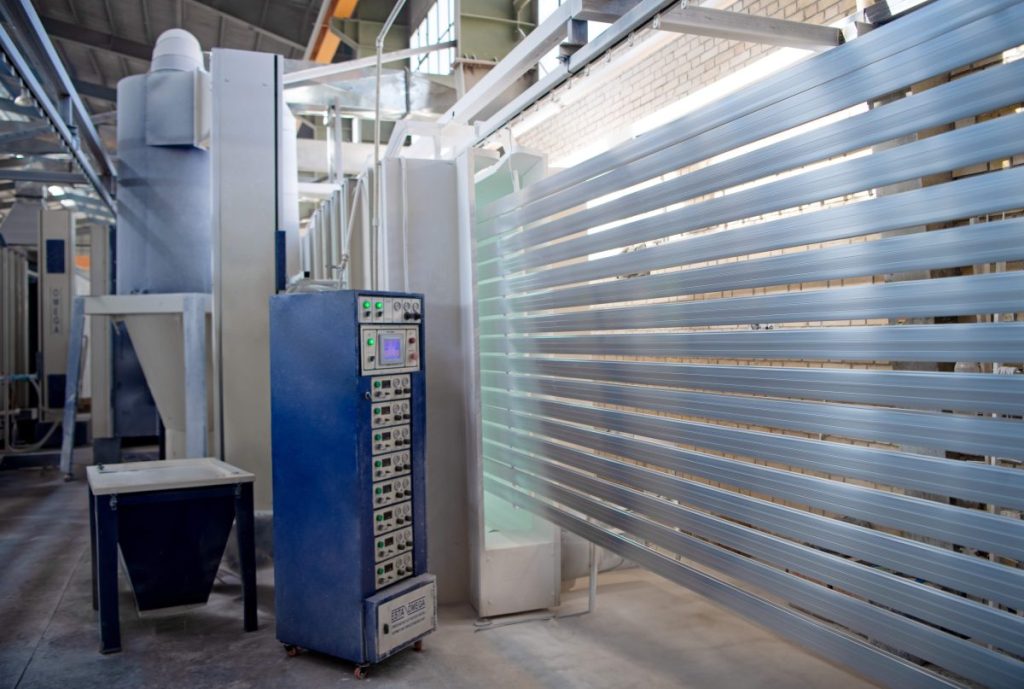
۱. رنگ پودری الکترواستاتیک (Powder Coating)
پوشش پودری یکی از پرکاربردترین فینیشینگها برای پروفیلهای درب، پنجره و نما است. در این فرآیند، ذرات رنگ با بار الکترواستاتیک روی سطح پروفیل پاشیده شده و سپس در کوره پخت (با دمای کنترلشده ۱۸۰ تا ۲۰۰ درجه سانتیگراد) پلیمریزه میشوند.
- مزایا: مقاومت بالا در برابر ضربه و خراش، تنوع نامحدود در رالهای رنگی (مات، براق، سنبادهای و متالیک) و پایداری رنگ در برابر تابش شدید نور خورشید.
- اگر قصد بررسی جزئیات استاندارد ضخامت رنگ (میکروناژ بین ۶۰ تا ۸۰ میکرون) و فرآیند شستوشو و چربیزدایی را دارید، به صفحه خدمات رنگ پودری الکترواستاتیک مراجعه کنید.
۲. پوشش آندایزینگ (Anodizing)
آنادایزینگ فرآیندی الکتروشیمیایی است که لایه اکسید طبیعی آلومینیوم را به لایهای متراکم، سخت و یکپارچه با خود فلز تبدیل میکند. این پوشش برخلاف رنگ، پوسته نمیشود و بافت اصیل و متالیک آلومینیوم را حفظ میکند.
- کاربرد ایدهآل: مناطق مرطوب، ساحلی و پروژههایی با معماری مدرن که نیازمند ماندگاری بالا در برابر خوردگی اتمسفری هستند.
- طیفهای پوشش: نقرهای (سیلور)، شامپاینی، برنز، دودی و مشکی با ضخامتهای استاندارد ۱۰ تا ۲۰ میکرون بر اساس سفارش.
- برای آشنایی با تستهای کیفیت سنجی لایه اکسیدی و مراحل کارگاهی، محتوای صفحه خدمات آنادایزینگ پروفیل آلومینیومی را مطالعه فرمایید.
۳. قابلیت پوشش دورنگ (Dual-Color)؛ هماهنگی نما و دکوراسیون داخلی
یکی از مزایای مهندسی سیستمهای ترمال بریک، استقلال فیزیکی نیمپروفیل داخلی از نیمپروفیل خارجی است. این ویژگی فنی این امکان را فراهم میکند که:
- پروفیل بیرونی: متناسب با هارمونی رنگ نمای ساختمان (مثلاً آنادایز برنز یا رنگ طوسی تیره).
- پروفیل درونی: منطبق با پالت رنگ طراحی دکوراسیون داخلی (مثلاً سفید دکورال یا رنگ بژ مات).
نکته اجرایی خط تولید: در تولید پروفیلهای دو رنگ، هر یک از بخشهای مقطع بهصورت مجزا رنگآمیزی یا آنادایز میشوند و سپس در خط مونتاژ، عملیات پانچ/آجزنی و دوخت تیغه پلیآمید روی آنها انجام میگیرد تا کیفیت سطحی لایهها حین فرآیند حرارتی کوره دچار تغییر نگردد.
بیشتر بخوانید : پروفیل آلومینیومی رنگی
قیمت هر کیلو پروفیل ترمال بریک چگونه محاسبه میشود؟
قیمت پروفیل ترمال بریک «یک عدد ثابت» نیست. چون شما عملاً دارید یک مقطع اکسترودشده + عملیات ترمالبریک (پلیآمید و دوخت) + در صورت نیاز پوشش سطحی میخرید. بنابراین قیمت نهایی هر کیلو، از جمع چند مؤلفه تشکیل میشود و با تغییر هر کدام، نرخ تمامشده تغییر میکند.
| عامل قیمت | چرا اثر دارد؟ | برای استعلام چه اطلاعاتی لازم است؟ |
|---|---|---|
| آلیاژ و وزن مقطع | نوع آلیاژ و وزن هر متر روی هزینه ماده اولیه اثر میگذارند | کد مقطع، نقشه یا وزن هر متر |
| تیغه پلیآمید | نوع، عرض و مقدار مصرف تیغه در هر مقطع متفاوت است | مشخصات تیغه یا نقشه مقطع |
| اجرت دوخت و مونتاژ | طراحی مقطع و تیراژ روی فرآیند مونتاژ اثر دارند | نوع مقطع و مقدار سفارش |
| پوشش سطحی | رنگ پودری، آنادایز یا سفارش دورنگ هزینههای متفاوت دارند | نوع پوشش، رنگ و مشخصات موردنیاز |
| قالب و سفارش | قالب اختصاصی و تناژ سفارش میتوانند هزینه و زمان را تغییر دهند | موجود یا سفارشی بودن مقطع، تناژ و زمان تحویل |
نرخ روز شمش/بیلت آلومینیوم (هزینه ماده اولیه)
بخش اصلی قیمت هر کیلو پروفیل، از ماده اولیه میآید؛ و ماده اولیه هم معمولاً تابع نرخهای روز (بازار/بورس کالا/عرضه) است. برای همین:
- قیمت امروز و فردا میتواند اختلاف معنیدار داشته باشد.
- آلیاژ انتخابی (مثل سری ۶xxx که برای اکستروژن رایج است) روی رفتار اکستروژن، پرت و هزینه نهایی اثر میگذارد.
چیزی که از شما برای محاسبه دقیق لازم است: نوع آلیاژ/گرید موردنظر یا حداقل کاربرد (دربوپنجره، نما، لامل و…).
بیشتر بخوانید: انواع آلیاژ آلومینیوم
۲) تیغه/نوار پلیآمید
ترمالبریک بدون پلیآمید معنی ندارد. هزینه پلیآمید به این موارد وابسته است:
- عرض و مدل تیغه (هر چه عرض/سطح اتصال بیشتر، مصرف پلیآمید بیشتر)
- کیفیت و گرید پلیآمید (مثلاً PA66 GF با درصد الیاف تقویتی)
- نوسان قیمت مواد پلیمری و تامین
اثر مستقیم روی قیمت هر کیلو: افزایش مصرف پلیآمید و نیاز به تیغههای خاص، قیمت را بالا میبرد حتی اگر وزن آلومینیوم ثابت بماند.
۳) اجرت دوخت/مونتاژ ترمالبریک
این همان بخشی است که پروفیل «معمولی» را به «ترمالبریک واقعی» تبدیل میکند:
- آجزنی (برای قفلشدن مکانیکی)
- قرارگیری تیغه
- دوخت صنعتی و کنترل کیفیت
چرا روی قیمت اثر دارد؟
- سرعت و پیچیدگی مونتاژ با توجه به طراحی مقطع فرق میکند.
- تلرانسها و حساسیت پروژه (خصوصاً سیستمهای درب و پنجره) اجرت را تغییر میدهد.
۴) طراحی قالب و اختصاصی بودن مقطع
اگر مقطع موجود نباشد و قالب اختصاصی لازم شود، دو موضوع دارید:
- هزینه قالب (یکبار پرداخت یا سرشکنشده روی تناژ)
- حداقل تناژ اقتصادی برای اینکه قیمت هر کیلو منطقی شود
پس «قیمت هر کیلو» برای مقاطع سفارشی بدون دانستن تناژ، عملاً قابل اعلام دقیق نیست.
۵) فینیشینگ و پوشش سطحی
اگر رنگ یا آنادایز سفارش دهید، قیمت بهصورت مستقیم افزایش پیدا میکند و به این پارامترها وابسته است:
- نوع پوشش: رنگ پودری / آنادایز / دکورال / دو رنگ
- ضخامت و استاندارد پوشش
- رنگهای خاص (متالیک/تکستچر) و دو رنگ بودن
حداقل تناژ سفارش و زمان تحویل چطور تعیین میشود؟
- مقاطع عمومی/پرکاربرد: معمولاً حداقل تناژ پایینتر و تحویل سریعتر.
- مقاطع اختصاصی/قالب جدید: حداقل تناژ بالاتر + زمان ساخت قالب + زمان تیراژ آزمایشی و تایید نمونه.
- اگر رنگ/آنادایز هم بخواهید: زمان تحویل تابع صف خط پوشش و برنامه تولید میشود
قیمت هر کیلو پروفیل ترمال بریک را دقیق و سریع بگیرید
نقشه/مقطع، تناژ و نوع پوشش را ارسال کنید تا پیشفاکتور رسمی و قیمت روز بر اساس شمش + پلیآمید + اجرت دوخت اعلام شود.
سؤالات متداول درباره خرید و سفارش پروفیل ترمال بریک
آیا پروفیل ترمال بریک همان پنجره دوجداره است؟
خیر. اصطلاح «دوجداره» به ساختار شیشه اشاره دارد، در حالی که «ترمال بریک» ویژگی مهندسی فریم آلومینیومی است. در سیستم ترمال بریک، دو مقطع آلومینیومی توسط یک تیغه نارسانا (پلیآمید) به هم دوخته میشوند تا رسانایی حرارتی فلز شکسته شود. بهترین کارایی عایقبندی زمانی حاصل میشود که فریم ترمال بریک در ترکیب با شیشه دوجداره یا سهجداره استاندارد استفاده شود.
تفاوت تیغه پلیآمید با نوار لاستیکی EPDM چیست؟
این دو متریال وظایف متفاوتی در مقطع دارند. تیغه پلیآمید (معمولاً PA66 تقویتشده با الیاف شیشه) وظیفه شکست حرارتی ساختاری را بر عهده دارد، در خط تولید بین دو لبه آلومینیوم پرس و دوخته میشود و استحکام مکانیکی فریم را حفظ میکند. اما نوارهای EPDM واشرهای انعطافپذیری هستند که در مرحله مونتاژ پنجره برای هوابندی و آببندی درزها نصب میشوند. لاستیک EPDM هرگز جایگزین تیغه پلیآمید نمیشود.
چرا پروفیل ترمال بریک نسبت به پروفیل نرمال (نانترمال) قیمت بالاتری دارد؟
اختلاف قیمت ناشی از سه فاکتور تولیدی است: هزینه متریال تیغه پلیآمید وارداتی یا استاندارد، فرآیند اضافه شامل عاجزنی مقاطع و دوخت مکانیکی با دستگاههای رولینگ، و نیاز به کنترل کیفی و تست مقاومت کششی و برشی در خط تولید.
حداقل تناژ برای اکستروژن و مونتاژ مقاطع اختصاصی چقدر است؟
برای مقاطع عمومی و موجود در انبار کارخانه، سفارش در متراژ محدود پروژهای امکانپذیر است. اما برای مقاطع اختصاصی نیازمند ساخت قالب جدید اکستروژن، سفارش بر مبنای حداقل تیراژ اقتصادی خط (معمولاً حداقل ۱ تا ۲ تن بسته به وزن مترطول مقطع) جهت سرشکن شدن هزینه ساخت قالب محاسبه میشود.
آیا در مناطق با تابش شدید آفتاب و دمای بالا، تیغه عایق دفرمه نمیشود؟
تیغههای استاندارد پلیآمید تقویتشده با فایبرگلاس (PA66-GF25) نقطه ذوبی بالاتر از ۲۵۰ درجه سانتیگراد دارند و ضریب انبساط حرارتی آنها بسیار نزدیک به فلز آلومینیوم است. این سازگاری مانع از اعوجاج، بادکردگی یا جداشدن تیغه از آلومینیوم در برابر تنشهای شدید دمایی و آفتاب داغ تابستان میشود؛ مشروط بر اینکه از تیغههای نامرغوب پیویسی (PVC) به جای پلیآمید واقعی استفاده نشده باشد.
آماده شروع سفارش یا تحلیل مقطع اختصاصی هستید؟
اگر نقشه CAD، نقشه شاپ یا لیست متراژ مقاطع پنجره را آماده دارید، پیشفاکتور رسمی ظرف کمتر از ۴ ساعت کاری صادر میشود. برای طراحی مقاطع مهندسی و قالبهای اکستروژن اختصاصی، مستقیم با سرپرست مهندسی در ارتباط باشید.
ارسال نقشه و فایل متره
ارسال مشخصات، کاتالوگ درخواستی یا فایلهای DWG / PDF پروژه جهت برآورد قیمت هر کیلوگرم و مترطول.
ارسال نقشه در واتساپارتباط فوری با واحد فنی و فروش
مشاوره در زمینه نوع پلیآمید، تستهای برشی EN 14024 و محاسبات ضخامت دیواره مقطع.
تماس مستقیم با کارخانه: ۰۹۱۲۰۴۶۹۰۴۸